Galvanische Verzinkung
und Zink-Nickel-Beschichtung.
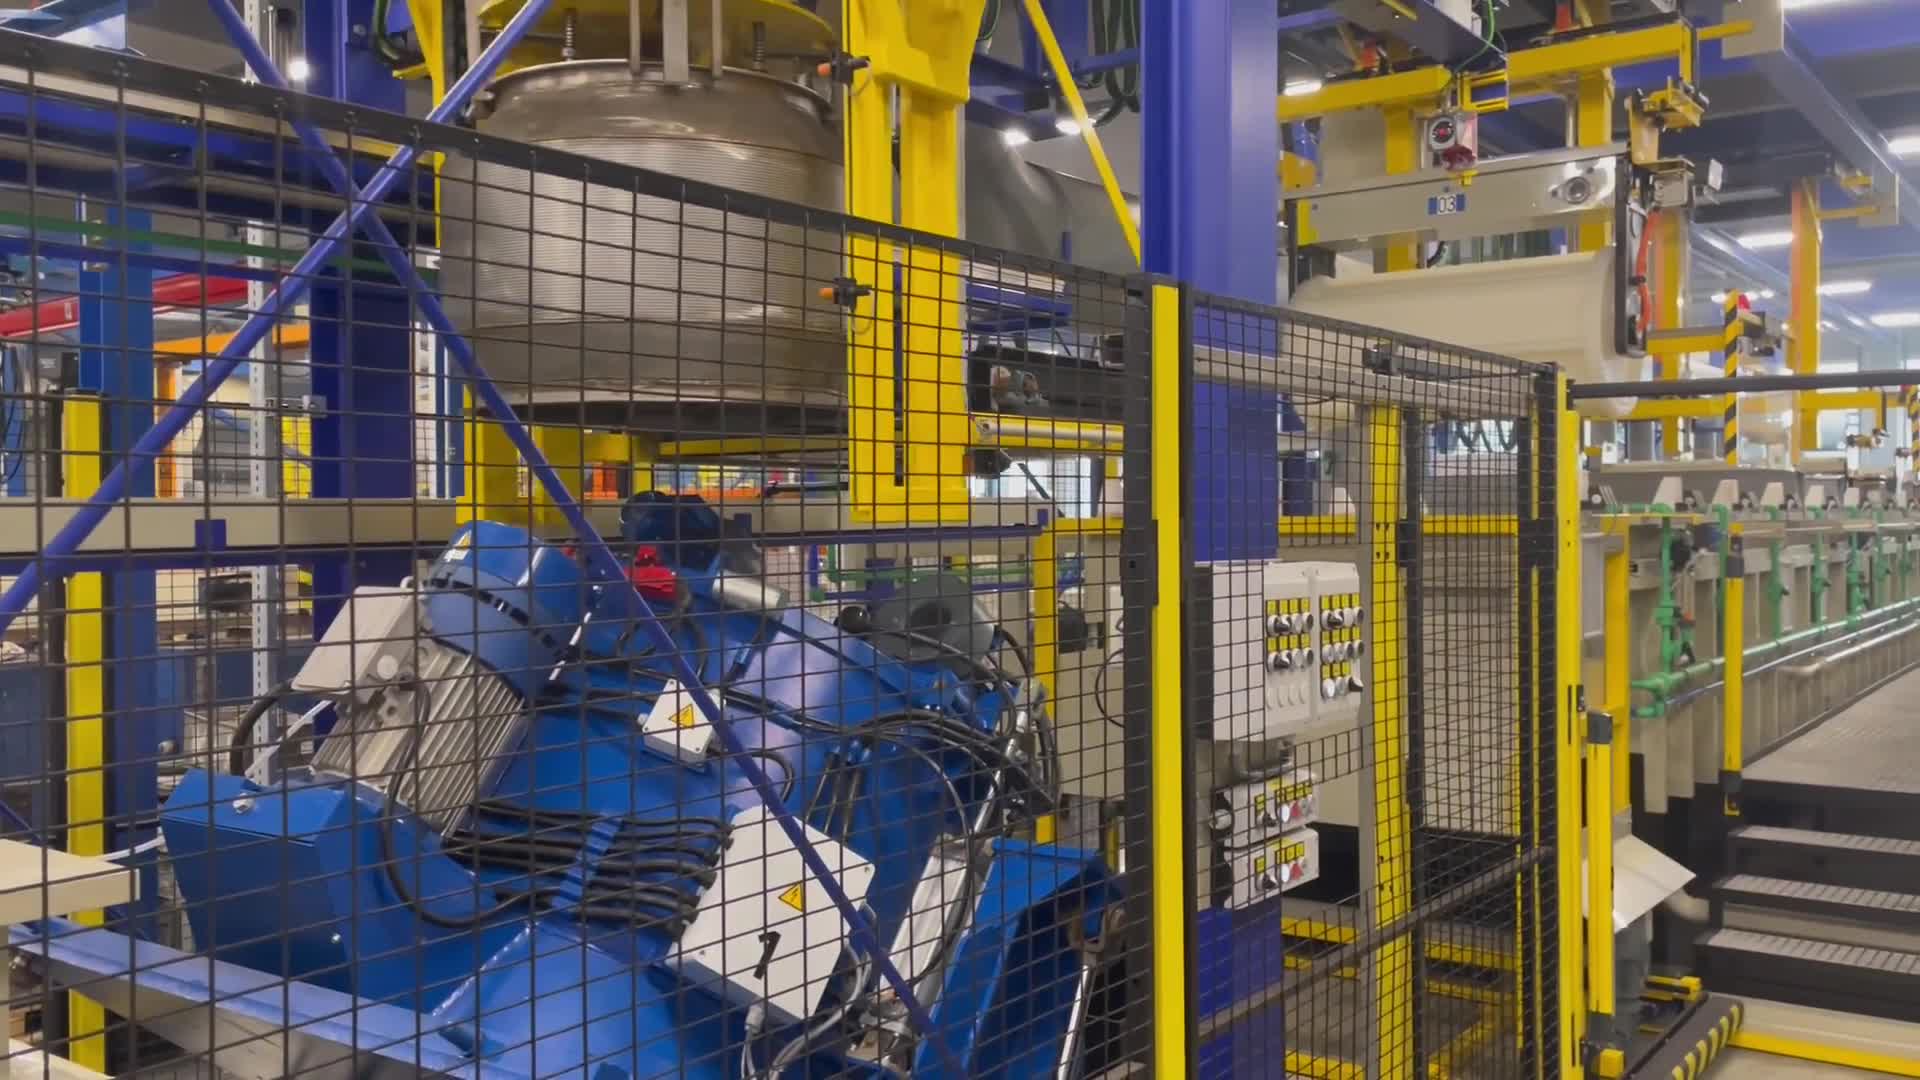
Saures und alkalisches Verzinken sowie Zink-Nickel-Beschichtung bieten wir im Gestell- und Trommelverfahren an. Im Dreischichtbetrieb sorgen wir dafür, dass alle Aufträge termingerecht bearbeitet und ausgeliefert werden. Bei entsprechender Kundenvorgabe berücksichtigen wir die gängigen Normen der verschiedenen Industriebereiche — z. B. Automobil, Nutzfahrzeuge, Elektro, Schloss und Beschläge, Verbindungstechnik.
Saures Verzinken
Saure Zinkelektrolyte liefern helle, glänzende Schichten bei hoher Abscheidegeschwindigkeit — die wirtschaftliche Wahl für große Serien.
- Gestellware: Werkstücklängen bis 3.800 mm
- Trommelware: Kleinteile ab 3 mm Durchmesser
- Alle Passivierungsvarianten sind Chrom(VI)-frei
- Optional: Versiegelung & thermische Behandlung
Salzsprühnebeltest nach DIN EN ISO 9227
Typische Anforderungsniveaus der Industrie bis zum Auftreten von Rotrost — zur groben Orientierung:*
* Richtwerte gängiger Industriespezifikationen. Die tatsächliche Beständigkeit hängt von Schichtdicke, Passivierung, Versiegelung und Bauteilgeometrie ab — wir legen das Schichtsystem gemeinsam mit Ihnen auf Ihre Norm aus. Geprüft wird bei uns nach DIN EN ISO 9227.
Kontrollierte Abläufe. Vom Eingang bis zur Auslieferung.
Versiegelung
Auf passivierten Zink‑ und Zinklegierungsüberzügen wird eine dünne Schicht aufgetragen. Die Versiegelung dringt in die Passivierungsschicht ein und bildet eine schützende Verbundschicht.
Hochqualitative Versiegelungen in separaten Nachbehandlungsanlagen ergänzen unsere Oberflächenbeschichtungen und erhöhen den Korrosionsschutz.
Thermische Behandlung
Bei empfindlichen Stahlbauteilen kann nach dem galvanischen Verzinken eine gezielte Wärmebehandlung erforderlich sein. Das Tempern unterstützt die Abgabe von Wasserstoff, der während der Vorbehandlung und Beschichtung in den Werkstoff aufgenommen werden kann, und vermindert das Risiko einer Wasserstoffversprödung.
Temperatur, Behandlungsbeginn und Haltezeit richten sich nach den jeweils geltenden Normen, der Werkstofffestigkeit und den vereinbarten Bauteil- und Kundenvorgaben. Je nach Anforderung sind auch längere, mehrstündige Tempervorgänge vorgesehen.
Korrosionsschutzprüfung
Wir prüfen nach DIN EN ISO 9227. Alle Wirkbäder werden kontinuierlich durch interne Fachkräfte sowie externe Analysefirmen überwacht.
Die Qualität wird mittels Röntgenfluoreszenzanalyse (XRF), Salzsprühnebelprüfung und optischer Kontrolle durch die Anlagenführer geprüft — für konstante Qualität und verlässlichen Korrosionsschutz.
Welche Schicht braucht Ihr Bauteil?
Die Angabe Ihrer Norm genügt — wir übernehmen die Auslegung von Verfahren, Passivierung und Nachbehandlung.